 Taal

A buigmachine is een productietool die draad, staaf, buis of plat metaal in vooraf bepaalde hoeken en rondingen hervormt met behulp van mechanische kracht, CNC-servobesturing of een combinatie van beide. Bij de productie van veren en draadcomponenten is de praktische definitie veeleisender: de apparatuur moet materiaal in één continue cyclus aanvoeren, rechttrekken, buigen en snijden, terwijl de maattoleranties binnen het bereik van ±0,1 mm behouden blijven.
Het directe antwoord op de meest voorkomende aankoopvraag is dit: kies een CNC-draadbuigmachine wanneer uw onderdelen meer dan twee buigingen bevatten, wanneer batchgroottes vaak veranderen, of wanneer klanten gedocumenteerde programmaherhaalbaarheid eisen. Kies alleen een handmatige of hydraulische buigmachine voor de productie van grote volumes in één vorm met royale toleranties.
Elke buigmachine past in een van de drie besturingsfamilies, en het verschil is belangrijker voor de bedrijfseconomie dan voor de aankoopprijs.
| Type | Controleemethode | Typisch diameterbereik | Beste voor |
|---|---|---|---|
| Handmatig / Mechanisch | Operator-sjabloon | 0,5 - 3 mm draad | Prototypes, reparatieonderdelen |
| Hydraulisch | Cilinders sterven | Buis van 3 - 50 mm, wapening | Pijpbuigen, constructie |
| CNC-servo | Geprogrammeerde servomotoren | 0,3 - 12 mm draad | Veren, clips, beugels, complexe vormen |
Een CNC-draadbuigmachine verandert een 3D-onderdeeltekening in een reeks gecoördineerde servobewegingen. In elke cyclus werken vijf subsystemen samen:
Deze architectuur maakt het mogelijk dat één machine in één keer een stoel-fauteuilveer, een chirurgische draadvorm en een meubelclip kan produceren. Een model als de ZW480 4-assige CNC-veerdraadbuigmachine combineert onafhankelijke invoercontrole met een tweerichtingsbuigarm, waardoor operators bagageveren, stoelveren en medische draadvormen in één doorgang kunnen voltooien zonder secundaire handelingen.
Als u de volledige mechanische reeks nodig heeft, raadpleeg dan onze gids hoe een buigmachine stap voor stap werkt legt de rol van elke rol en doorn in detail uit.
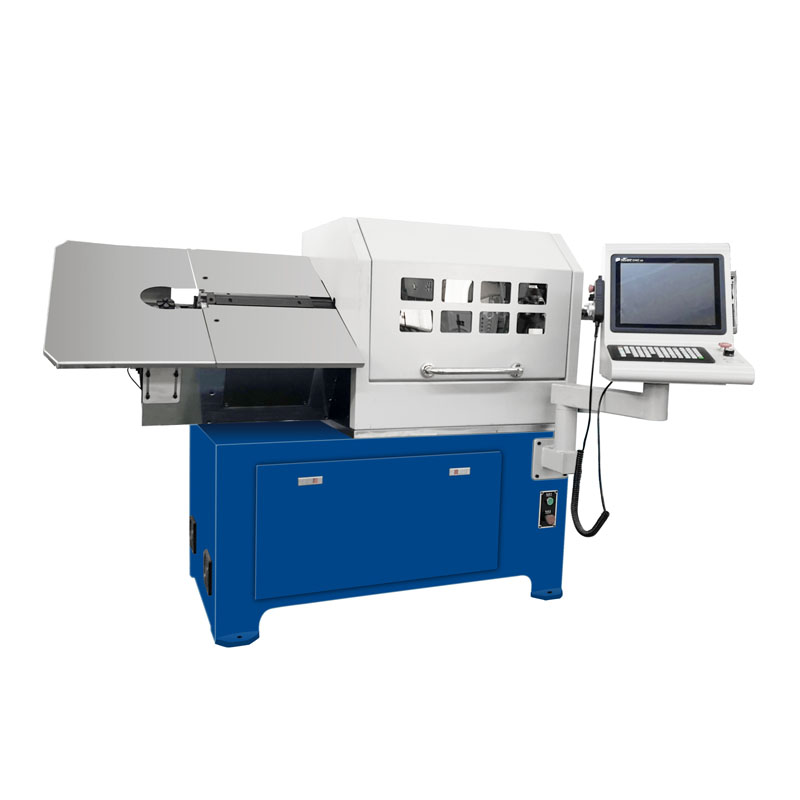 ZW-480 4-assige CNC-veerdraadbuigmachine Met vier- of zeven-assige koppeling en servodraadaanvoer biedt deze machine een hoge precisie en stabiliteit bij het draadvormen. Vergelijk de specificaties met uw cyclustijd en tolerantievereisten. Bekijk Product →
Voordat u offertes vergelijkt, plaatst u elke kandidaat-machine tegen het onderstaande raamwerk. Deze zes specificaties hebben de grootste invloed op de vraag of een machine uw onderdelen binnen de vereiste cyclustijd en tolerantie kan produceren.
| Specificatie | Wat het je vertelt | Praktische impact |
|---|---|---|
| Aantal assen | Aantal servogestuurde bewegingen | Meer assen maken complexere vormen mogelijk, maar verhogen de prijs |
| Draaddiameterbereik | Minimale en maximale draaddiktes die door het invoersysteem worden geaccepteerd | Draad buiten het bereik veroorzaakt invoerstoringen en onnauwkeurige bochten |
| Maximale invoersnelheid | Meestal 30 - 100 m/min | Bepaalt direct de cyclustijd voor lange onderdelen |
| Buigen arm rotation | Buigen range in degrees | Definieert of ondersnijdingen en omgekeerde buigingen mogelijk zijn |
| Programma opslag | Aantal onderdeelprogramma's in het geheugen | Grotere opslag verkort de omschakeling in de productie in de werkplaats |
| Herhaalbaarheid | Afwijking tussen opeenvolgende delen | Een betere herhaalbaarheid vermindert uitval bij grote aantallen |
Voor een contractwerkplaats die auto- en meubeldraad tussen 1,0 mm en 4,5 mm verwerkt, kan een 4-assige machine met een aanvoersnelheid van 80 m/min de meeste standaardonderdelen verwerken. Voor nauwere toleranties in lucht- en ruimtevaart- of medische componenten kiest u een machine met 5 assen of hoger en een nokkenloos vormsysteem, omdat de extra as het gereedschap rond ondersnijdingen draagt in plaats van het onderdeel te dwingen te herpositioneren.
Buigmachines produceren de vasthoud-, klem- en krachtoverbrengende draadvormen die een aanvulling vormen op spiraalveren. De vraag overlapt sterk met de voorjaarsproductie in deze sectoren:
In de automobielindustrie bevat een moderne personenauto ongeveer 60 tot 120 veerelementen, afhankelijk van het model, plus tientallen gevormde draadklemmen en beugels die technisch gezien niet als veren worden geclassificeerd (schatting van de industrie). Contractfabrikanten die dit werk willen vastleggen, gebruiken doorgaans een machine als de ZW880 Veerbuigmachine , omdat het uitgebreide diameterbereik structurele beugels en framehangers omvat, terwijl de precisie behouden blijft die nodig is voor stoelveren.
Voor ideeën voor productieplanning specifiek voor de sector, lees onze toepassingsnotities voor auto's en mobiliteit .
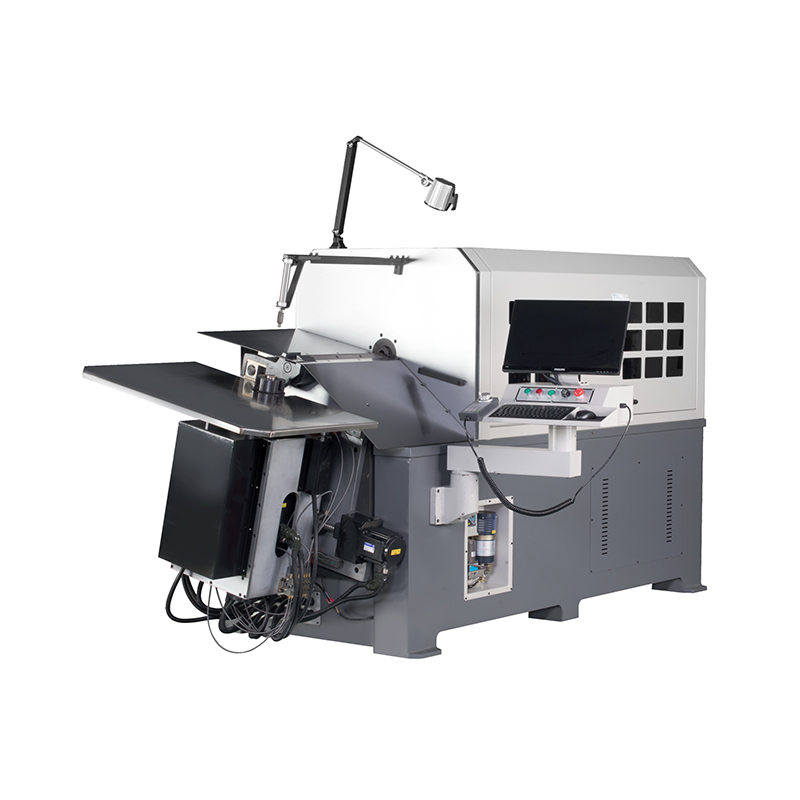 ZW-880 8-assige CNC-veerdraadbuigmachine Met acht assen voor complex buigen en een roterende draadaanvoer voor stabiliteit, is deze machine geschikt voor veeleisende toepassingen. Evalueer de assen en invoermogelijkheden om veelvoorkomende koopfouten te voorkomen. Bekijk Product →
Doorloop vijf stappen in deze volgorde en u voorkomt de twee meest voorkomende aankoopfouten: te veel bijlen kopen en de draadaanvoer te weinig specificeren.
De meest voorkomende fout is het onderschatten van de draadaanvoer. De aanvoer is verantwoordelijk voor ongeveer 30 procent van alle slijtage-gerelateerde machinegebeurtenissen, dus een werkplaats die van plan is roestvrij of oliegetemperd verendraad te gebruiken zou moeten aandringen op geharde invoerrollen en een automatisch smeersysteem als standaarduitrusting.
Een buigmachine is slechts zo productief als het onderhoudsschema. Drie routines scheiden goed gerunde winkels van de rest:
Budgeteer ongeveer 2 tot 3 procent van de machinewaarde per jaar voor verbruiksartikelen. Schaarbladen en buigdoornen zijn de onderdelen die het eerst kapot gaan, en de levertijd bedraagt doorgaans twee tot vier weken. Een reserveset betaalt zichzelf terug de eerste keer dat een mes kapot gaat.
Een veerwikkelmachine wikkelt draad rond een doorn in een spiraalvormig pad om spoelen te produceren met een gecontroleerde spoed, diameter en aantal actieve spoelen. Een buigmachine vormt open draadvormen zoals clips, beugels, haken en ringen door hoeken te creëren in één of meerdere vlakken. De meeste veerinstallaties draaien beide: de oprolmachine voor ronde veren en de buigmachine voor de bijbehorende draadvormen.
Ja, binnen de nominale diameter en het trekbereik. Veel voorkomende materialen zijn verenstaal, roestvrij staal, muziekdraad, messing, aluminium en gecoat draad. Elk materiaal gebruikt een andere invoerroldruk en buigsnelheid, en deze waarden worden samen met het onderdeelprogramma opgeslagen.
Tweedimensionale vormen en eenvoudige haken hebben 3 assen nodig. Onderdelen met bochten op verschillende vlakken hebben minimaal 4 assen nodig. Ondersneden vormen zoals dubbele torsieveren of multi-turn borgringen vereisen doorgaans 5 tot 12 assen.
Zoek naar een noodstop op het bedieningspaneel en bij het draadaanvoergebied, een transparante vergrendelingsbescherming over de buigzone en een servokoppellimiet die de as stopt als de draad vastloopt. Deze kenmerken zijn standaard op hoogwaardige CNC-machines en worden sterk aanbevolen voor elke werkplaats.
Met een CNC-draadbuigmachine kan een operator na één tot drie dagen training eenvoudige onderdelen produceren. Het programmeren van complexe 3D-onderdelen vergt normaal gesproken één tot twee weken oefenen. Leveranciers die training op locatie aanbieden, verkorten deze leercurve aanzienlijk.
Ja. Buigmachines kunnen via de PLC-interface worden gesynchroniseerd met spoelrichters, op lengte gesneden eenheden en stroomopwaartse spoelmachines, waardoor een volledig geautomatiseerde cel ontstaat. De draadaanvoer- en snijsignalen zijn de twee belangrijkste synchronisatiepunten.
Mobiele QR-code

