 Taal

Bij het normale werkingsproces van de drukveermachine , is het afstelwerk van de drukveermachine onmisbaar. Wanneer een bepaald veerproduct wordt aangepast, kan het onder normale omstandigheden in serie worden geproduceerd. Als er bij massaproductie enkele wijzigingen optreden in de specificaties en modellen van de veren, zullen de hoge en lage toonhoogtes tijdens het opwindproces deze vaak veroorzaken. Iedereen moet onmiddellijk aanpassingen maken om de hoeveelheid uit te voeren volgens de garantieperiode. De dagelijkse taken van productie en verwerking, en vervolgens voor iedereen om in detail de factoren uit te leggen die ervoor zorgen dat de toonhoogte hoog en soms laag is tijdens het veerwikkelproces van de drukveermachine.
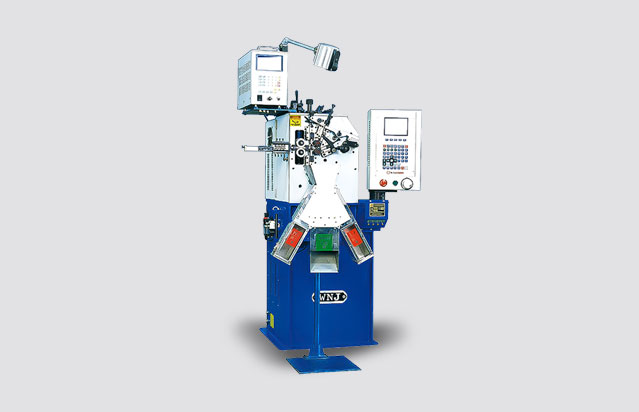
De steekdiameter veroorzaakt door de werkkledingvorm van de drukveermachine is altijd hoog en soms laag. Werkkledingmallen zijn erg belangrijk voor drukveermachines. Sommige zijn niet alleen slijtagebare onderdelen, maar vereisen ook professionele technologie om de goederen aan te passen zodat ze uniek kunnen worden geproduceerd, zoals spiegelbewerking, afronding en slijpen. Verrichtingsproces zoals hulpmes. Nadat het personeel van het operatieproces de aanpassingswerkzaamheden heeft uitgevoerd, moeten ze bovendien zorgvuldig en continu worden bijgesneden totdat de machines en uitrusting de stabiele en snelle productie en verwerking overschrijden.
De door de uitrusting van de drukveermachine veroorzaakte steekdiameter is altijd hoog en soms laag. Naast de kwaliteit van de machine en apparatuur is het startpunt van de X-as de eerste factor die ervoor zorgt dat de spoed van de drukveermachine hoog en soms laag is tijdens het veerwikkelproces. Onder hen is de beweging van het startpunt van de X-as verdeeld in de fysieke startpuntovergang en de afwijking van het startpunt van de DC-servomotor. Tijdens het programmabewerkingscommando verandert bijvoorbeeld de startpositie van de X-ascommandobewerking, het totale aantal windingen van de gewikkelde veer is altijd hetzelfde en de spoeddiameter verandert. Wanneer er sprake is van een verkeerde uitlijning bij het beginpunt van de X-as, wordt aanbevolen om een oplossing te zoeken bij een professionele technologie of fabrikant.
De steekdiameter veroorzaakt door de kabel van de drukveermachine is soms hoog en soms laag. Momenteel is de toepassing van koudgetrokken staaldraad op de markt relatief gebruikelijk. Door de verschillen in het productieproces, het professionele proces en de kostenbeheersing hebben klanten een verscheidenheid aan kabelkeuzes. Daarom is de geloofwaardigheid van de spiraalveer voor dezelfde computerdrukveermachine die onder dezelfde specificatie wordt gebruikt, allemaal anders vanwege de verschillende gebruikte kabels.
Mobiele QR-code

