 Taal

Een torsieveer is een opgerold mechanisch element dat rotatie-energie opslaat en vrijgeeft door hoekafbuiging. Je vindt het in autodeursloten, garagedeurscharnieren, cameraluiken en elektrische schakelapparatuur. De kracht die een muizenval gesloten houdt, is koppel door torsie. Ondanks dat het een klein onderdeel is, vereist de productie ervan een niveau van precisie dat conventionele handvormmethoden niet op betrouwbare wijze kunnen leveren.
De directe conclusie is simpel: als uw productiedoel consistente belastingsnauwkeurigheid, nauwe hoektolerantie en volumeproductie van meer dan een paar duizend stuks per dag is, is een CNC-veervormmachine geen luxe maar een vereiste. In dit artikel wordt uitgelegd wat torsieveren eigenlijk zijn, waar ze worden gebruikt, hoe ze op moderne CNC-apparatuur worden geproduceerd en waar je op moet letten bij de aanschaf van een machine om ze te maken.
Een torsieveer werkt volgens het principe van koppel. Wanneer er een belasting wordt uitgeoefend op één been van de veer, draait het draadlichaam rond zijn eigen as, waardoor een tegenkracht ontstaat. Omdat de draad opgerold is, is de mate van hoekafbuiging direct evenredig met het uitgeoefende moment binnen het elastische bereik.
Twee technische indexen bepalen de prestaties. De lente-index (gemiddelde diameter gedeeld door draaddiameter) moet binnen de waarde blijven 4:1 tot 16:1 bereik. Beneden 4:1 stijgt de stressconcentratie aanzienlijk. Boven 16:1 verliest de veer zijn stabiliteit onder belasting. De kronkelende richting (links of rechts) is ook van belang omdat het bepaalt of de koppelrichting overeenkomt met de beoogde toepassing.
Torsieveren komen voor in bijna elke mechanische constructie die een terughaalkracht of een betrouwbare klemwerking nodig heeft. De volgende tabel bevat de meest voorkomende sectoren en de typische functies die torsieveren in elke sector vervullen.
| Industrie | Toepassing | Typisch koppel |
|---|---|---|
| Automobiel | Deursluiting, raammechanisme, gaspedaalretour | 0,2–12 N·m |
| Elektrisch | Stroomonderbreker, relaiscontact, schakelveer | 0,05–2 N·m |
| Medisch | Chirurgische klem, pillendispenser, medische pomp | 0,01–0,5 N·m |
Alleen al in de automobielsector kan een middelgroot voertuig meer vervoeren 90 torsieveereenheden over de deursystemen, stoelverstellers, pedaalterugkeermechanismen en noodremmechanismen. Deze schaal verklaart waarom fabrikanten van veren apparatuur nodig hebben die een hoektolerantie binnen ± 2 graden kan houden terwijl ze met rondlopende snelheden draaien 60 tot 120 stuks per minuut . Fabrikanten die deze markt bedienen, moeten hun vormapparatuur niet alleen op de nauwkeurigheid van één onderdeel beoordelen, maar ook op de stabiliteit van de doorvoer. Voor een volledige uitrustingsconfiguratiegids kunt u onze raadplegen oplossingen voor de auto-industrie .
Het produceren van een torsieveer vereist een gecontroleerde draadaanvoer, oprollen, buigen, vormen van de benen en snijden. Drie machinefamilies domineren deze ruimte:
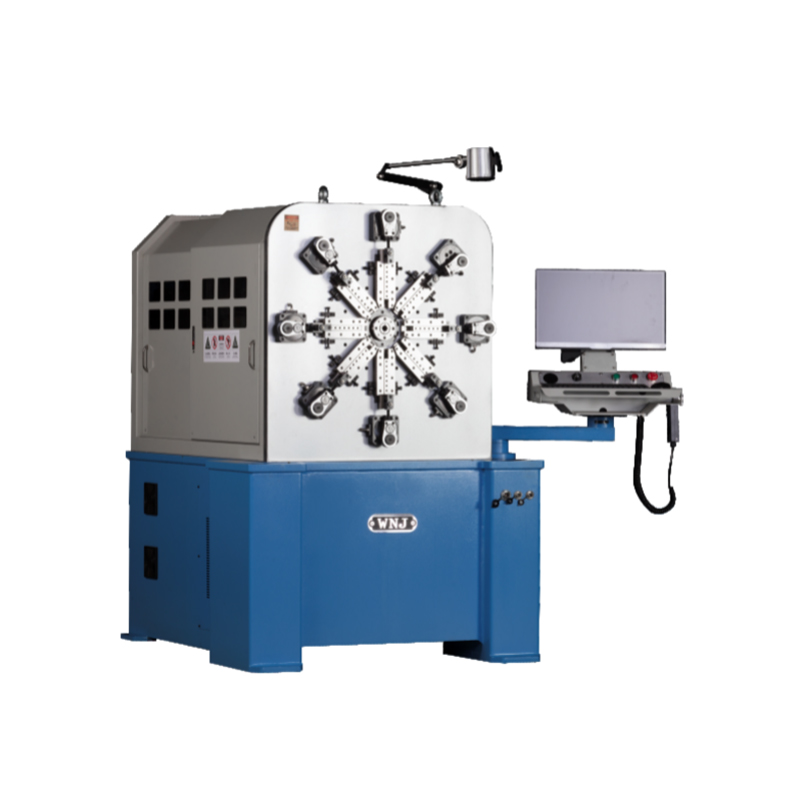 12-assige ongestuurde CNC-veermachine voor complexe torsieveren Deze 12-assige ongestuurde machine maakt onafhankelijke servobesturing mogelijk voor ingewikkelde beenbuigingen, waardoor de insteltijd aanzienlijk wordt verkort. Het is geschikt voor gemengde productiebatches die een hoge flexibiliteit en nauwkeurige vorming vereisen. Bekijk Product →
Een 12-assige ongestuurde machine biedt de hoogste flexibiliteit bij de productie van torsieveren. Omdat elke servo-as onafhankelijk beweegt, kan de machine complexe beenbuigingen produceren waarvoor normaal gesproken meerdere matrijzen nodig zijn. Voor fabrikanten die gemengde productiebatches draaien, reduceert de programmeeraanpak de insteltijd van uren naar minuten.
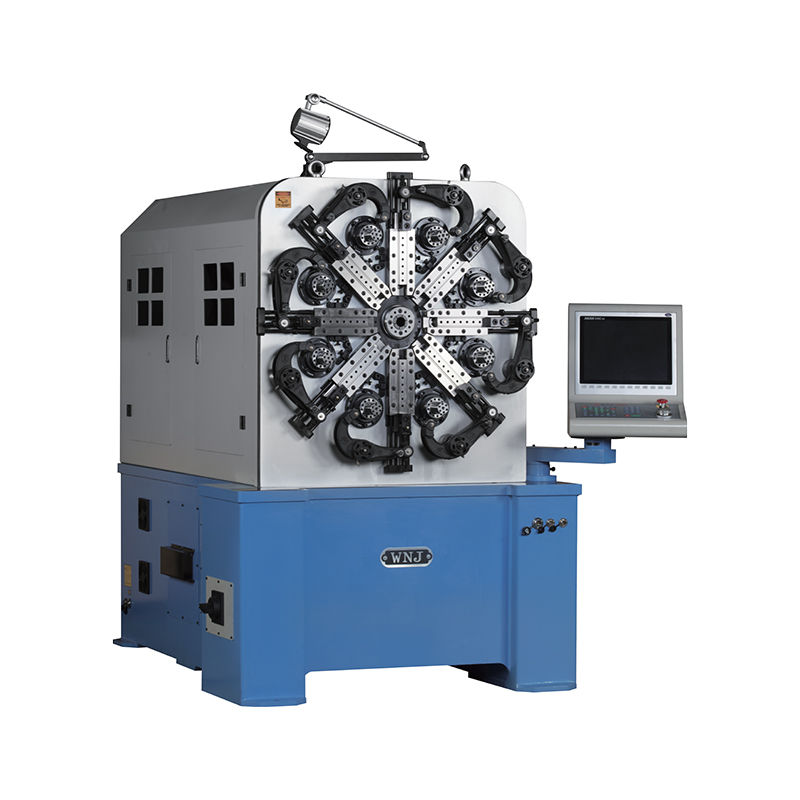 5-assige CNC-veervormmachine voor standaard torsieveren Een kosteneffectieve vijfassige vormmachine die uitstekende hoekprecisie biedt op standaard torsieveren. Het brengt kapitaalinvesteringen en onderhoudskosten in evenwicht, waardoor het een ideale middenwegoplossing is. Bekijk Product →
Vijfassige vormmachines bieden een kosteneffectieve middenweg. Ze leveren een uitstekende hoekprecisie op standaard torsieveren, terwijl de kapitaalinvesteringen en onderhoudskosten lager zijn dan bij een 12-assig systeem.
Veerontwerp is een iteratief proces waarbij geometrie en materiaal op elkaar inwerken. Hier zijn de parameters die zowel de prestaties als de maakbaarheid beïnvloeden.
Eén praktische regel uit productie-ervaring: als de totale tolerantieband op de vrije hoek van de veer kleiner is dan ±3°, moet de productieapparatuur over minimaal 5-assige CNC-besturing beschikken. Een machine met 3 assen zal moeite hebben om die tolerantie gedurende een volledige dagdienst consistent aan te houden, omdat deze afhankelijk is van mechanische stops voor verschillende vormbewegingen.
Het kiezen van de juiste vormmachine hangt af van vijf factoren: de complexiteit van de veren, de vereiste hoeknauwkeurigheid, het dagelijkse productievolume, de omstelfrequentie en het budget. De onderstaande tabel geeft een overzicht van de afwegingen tussen veelgebruikte machineconfiguraties.
| Configuratie | Astelling | Hoeknauwkeurigheid | Omschakeltijd | Beste voor |
|---|---|---|---|---|
| Traditioneel nokkentype | 3–5 | ±0,15 mm | 3–6 uur | Eenvoudige veren met groot volume |
| 5-assig CNC-vormen | 5 | ±0,05 mm | 30–60 minuten | Gemengde batches met een gemiddeld volume |
| 10/12-assig ongestuurd | 10–12 | ±0,02 mm | 15–30 minuten | Complexe torsieveren |
Voor een werkplaats die 5.000 tot 20.000 torsieveren per batch produceert en waarvan het ontwerp drie keer per week verandert, levert een 5-assige CNC-vormmachine het beste investeringsrendement op. Een machine zonder nokkenas met 12 assen loont de moeite wanneer de veergeometrie zeer complex is (bijvoorbeeld veren met drie of meer bochten in één been) of wanneer de hoektolerantie kleiner is dan ±2 graden.
CNC-torsieveermachines zijn elektromechanische precisiesystemen. Regelmatig onderhoud heeft een directe invloed op de maatconsistentie en de levensduur van de apparatuur. Hier is een praktisch raamwerk gebaseerd op drie frequentieniveaus.
Een torsieveer levert rotatiekracht, ook wel koppel genoemd. Het drijft retourbewegingen in deursluitingen aan, regelt de inschakeling in koppelingsmechanismen en houdt schakelcontacten onder gedefinieerde druk. Elk mechanisme dat hoekafbuiging nodig heeft om een herstelmoment te genereren, kan gebruik maken van een torsieveer.
Torsieveren worden geproduceerd op CNC-veervormmachines of ongestuurde veermachines. De vormmachine voert draad door richtrollen, wikkelt deze rond een doorn of met servoaangedreven stekels en buigt vervolgens de benen in de gewenste hoekpositie. Bezoek ons artikel over gedetailleerde werkingsprincipes werkingsprincipes van de torsieveermachine .
Muziekdraad is de beste keuze voor miniatuurprecisieveren omdat het maximale treksterkte biedt. Roestvrij staal 304 heeft de voorkeur wanneer de corrosieweerstand zwaarder weegt dan het draagvermogen. Voor industriële torsieveren met gematigde kostenbeperkingen presteert 65Mn verenstaal goed en wordt breed ondersteund in bestaande vormgereedschappen.
In theorie kan een ongestuurde machine met voldoende assen compressie-, torsie-, verlengings- en draadbuigproducten vormen. In de praktijk beperken productie-efficiëntie en gereedschapsgeometrie deze flexibiliteit. Een machine die is geoptimaliseerd voor het vormen van torsieveerpoten kan standaard drukveren produceren, maar zal bij lange productieruns niet de productiviteit van een speciale oprolmachine evenaren.
De productie van torsieveren is een afweging tussen de complexiteit van de geometrie, hoeknauwkeurigheid en productiekosten. Voor eenvoudige veren in grote volumes blijft een traditionele nokkenmachine werkbaar. Voor complexe torsieveren met gemengde batches die schakel-na-schakelconsistentie vereisen, is een CNC-ongestuurde vormmachine de definitieve keuze.
De belangrijkste aankoopbeslissing is niet het aantal assen, maar de afstemming tussen de machinecapaciteiten en uw productroadmap. Als precisie-torsieveren een groter deel van uw catalogus gaan uitmaken, zal een 5-assige of 12-assige CNC-vormmachine zijn kosten snel terugverdienen door kortere omsteltijden en lagere uitvalpercentages.
Mobiele QR-code

