Taal
Elke draadspiraal die een vormwerkplaats binnenkomt, brengt een beslissing met zich mee: kan dit onderdeel beter worden gemaakt op een nokkenaangedreven veermachine, een speciale oprolmachine of een CNC-draadvormmachine ? Het korte antwoord voor de meeste moderne productielijnen is de CNC-draadvormmachine, omdat deze vormveranderingen omzet in softwareveranderingen in plaats van in gereedschapkamerveranderingen. Zodra het programma is opgeslagen, kan dezelfde machine van een eenvoudige haak naar een driedimensionale beugel met meerdere bochten gaan in ongeveer de tijd die nodig is om een nieuw bestand te laden.
In deze handleiding wordt uitgelegd wat een CNC-draadvormmachine eigenlijk doet, hoe de asconfiguratie de mogelijkheden verandert, waar deze overlapt met veerwikkelaars en wat u moet verifiëren voordat u er geld aan besteedt. De conclusie vooraf: als uw onderdelenmix torsieveren, draadklemmen, haken, beugels of een andere geometrie bevat die in meer dan één vlak buigt, biedt deze machineklasse het breedste bruikbare bereik per dollar van alle draadvormapparatuur.
De mogelijkheden van een CNC-draadvormmachine zijn breder dan veel kopers denken. Het is niet beperkt tot spiraalveren, hoewel er veel veerfamilies uit kunnen voortkomen. De echte kracht van de machine is het maken van vormen uit draad die in verschillende richtingen moeten worden gebogen, het vormen van lussen aan de uiteinden, het draaien van de poten en het netjes afsnijden. Vergeleken met een mechanische nokkenmachine bespaart de CNC-versie de tijd en kosten van het ontwerpen, snijden en testen van nokken voor elk nieuw onderdeel.
Er is één belangrijke grens. Als u maandenlang een enkelvoudig drukveerontwerp in een zeer hoog volume nodig heeft, zal een speciale CNC-veeroprolmachine dit meestal sneller produceren. CNC-draadvormmachines verdienen hun positie wanneer De variëteit aan onderdelen is groot en er wordt regelmatig gewisseld , wat de normale situatie is bij contractproductie en OEM-toeleveringswinkels.
Alle CNC-draadvormmachines volgen dezelfde volgorde: rechttrekken, doorvoeren, buigen, snijden. De verschillen tussen de modellen komen neer op het aantal buigassen dat tegelijkertijd op de draad inwerkt, hoe nauwkeurig de invoerlengte wordt geregeld en hoe snel het besturingssysteem de gereedschapsposities herberekent voor een nieuw onderdeelprogramma.
Vanuit het oogpunt van de workflow wordt elke buiging, invoerlengte en snijpositie in de controller gedefinieerd als een coördinaatwaarde. Dat is wat de omschakeling snel maakt: u wijzigt het vormgeneratiesysteem niet fysiek, behalve het veranderen van de geleider en het gereedschapsblok. Dezelfde logica maakt ook automatische correctie mogelijk, omdat het besturingssysteem opgedragen posities kan vergelijken met daadwerkelijke feedback van elke servo-as.
Het aantal assen is de meest genoemde specificatie bij draadvorming, omdat deze correleert met de complexiteit van de geometrie die u in één keer kunt bouwen. Koop in de regel niet meer bijlen dan uw productroadmap rechtvaardigt; een 10-assige machine kost meer om te bedienen, programmeren en onderhouden dan een 3-assige machine. Tegelijkertijd, als u werk met meervlaksbochten accepteert, leidt een te lage specificatie tot langzamere cycli, handmatige secundaire bewerkingen en een inconsistente onderdeelkwaliteit.
| Bijlen | Vrijheid vormen | Typische onderdelen | Typisch draadbereik |
|---|---|---|---|
| 3-assig | Voer, horizontaal buigen, snijden | Haken, eenvoudige clips, kleine trekveren | 0,3 tot 3,0 mm |
| 5-assig | Voegt gereedschapsassen toe voor verplaatsing buiten het vlak | Torsieveren, 3D-clips, kleine autobeugels | 0,5 tot 5,0 mm |
| 6/7-as | Meer gelijktijdige gereedschapsposities | Multi-bend 3D-vormen met kleine radiussen | 1,0 tot 6,0 mm |
| 10-assig | Twee vormarmen met multitoolbediening | Complexe 3D-veren en gevormde samenstellingen | 1,5 tot 10,0 mm |
| 12-assig ongestuurd | Maximale gereedschapsmobiliteit, geen nokken | Complexe medische, ruimtevaart- en high-mix onderdelen | 0,5 tot 12,0 mm |
Een 3-assige machine is het goedkoopste instappunt en blijft de meest populaire configuratie voor winkels waarvan de onderdelen platte haken, clips en eenvoudige veren zijn. Wanneer uw ingenieurs torsieveren gaan ontwerpen met verschoven poten of draadvormen die in twee vlakken buigen, neemt de sprong naar een 5-assige machine de meeste gereedschapscompromissen weg. 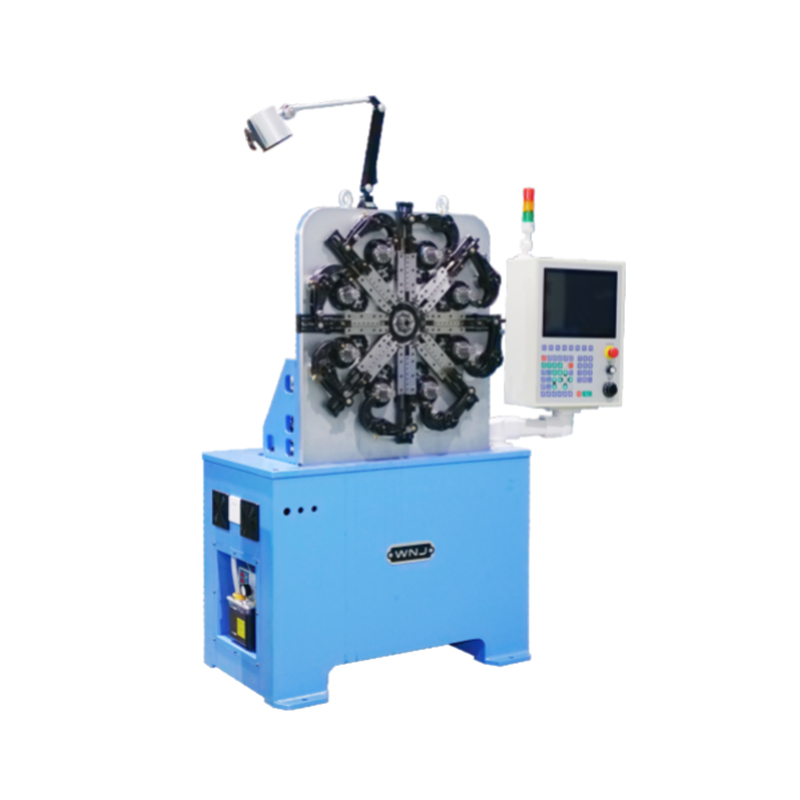 CNC-625D 3-assige veervormmachine voor eenvoudige veren Deze 3-assige vormmachine biedt de laagste instapkosten voor winkels die platte haken, clips en eenvoudige veren produceren. De vierassige besturing maakt eenstaps- of synchrone werking mogelijk met automatische stop voor defecte onderdelen. Bekijk Product → Ter referentie: de 3-assige vormmachine uit de WNJ-serie uit de 625D-klasse bestrijkt dit segment, terwijl de 625Z/635Z/650Z-serie hetzelfde vormprincipe uitbreidt naar vijf gecontroleerde assen.
Voor werkplaatsen die gemengde productieruns hanteren, bieden de 10-assige en 12-assige ongestuurde configuraties het breedste werkingsbereik. Hun voordeel is de gelijktijdige beweging van meerdere gereedschapsdragers, waardoor de cyclustijd wordt verkort van onderdelen die anders geïndexeerd of herpositioneerd zouden moeten worden. De wisselwerking is een steilere programmeervereiste en een hogere aankoopprijs.
Mensen gebruiken de twee termen vaak door elkaar, maar ze verwijzen naar verschillende sterke punten. Een CNC-veeroprolmachine is geoptimaliseerd voor spiraalvormige vormen met hoge snelheid, terwijl een CNC-draadvormmachine is geoptimaliseerd voor willekeurige 3D-draadvormen en veertypen die moeten worden gebogen in plaats van omwikkeld. De juiste keuze hangt af van uw dominante onderdeelgeometrie, niet alleen van het machinemerk of de prijs.
Op veel verenproductielijnen staan beide machinetypes naast elkaar. Als u verwacht dat één draadvormmachine een oproller vervangt voor recht compressiewerk, vergelijk dan de werkelijke cyclustijden op uw eigen draaddiameter voordat u een beslissing neemt. Voor onderdelen die spiraalvormige secties combineren met benen en bochten, kan een draadvormmachine met een doornaccessoire vaak consolideren wat anders twee machines nodig zou hebben. Wanneer het onderdeel voornamelijk een gebogen draadvorm heeft in plaats van een spiraal, is een 4-assige draadbuigmachine de meer gerichte optie. 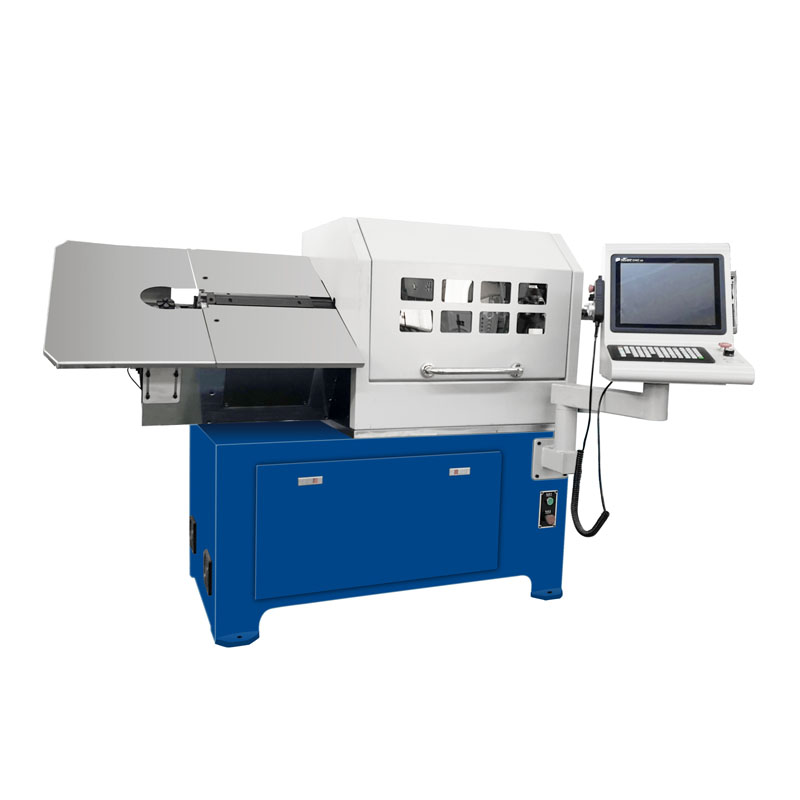 ZW-480 4-assige CNC-draadbuigmachine voor gebogen draadvormen Wanneer uw onderdeel voornamelijk uit een gebogen draadvorm bestaat in plaats van uit een spiraal, zorgt deze 4-assige buigmachine voor gerichte efficiëntie. Het ontwerp met vier/zeven assen zorgt voor hoge precisie en stabiele prestaties bij diverse draadbuigtoepassingen. Bekijk Product →
CNC-draadvormmachines zijn niet beperkt tot verenfabrikanten. Dezelfde buig- en snijlogica komt voor in bijna elk technisch product dat een gevormde draadcomponent bevat. De applicatiepagina's op de WNJ-site identificeren acht branches waar deze apparatuur dagelijks wordt gebruikt:
De rode draad is maatconsistentie. In de autoproductie bijvoorbeeld kan een stoelveer die een millimeter afwijkt in de beenhoek, voor lawaai en voortijdige slijtage bij de eindmontage zorgen. Een vijfassige machine houdt het gereedschapspad met voldoende herhaalbaarheid vast, zodat elk onderdeel dat van de lijn komt overeenkomt met het goedgekeurde monster. 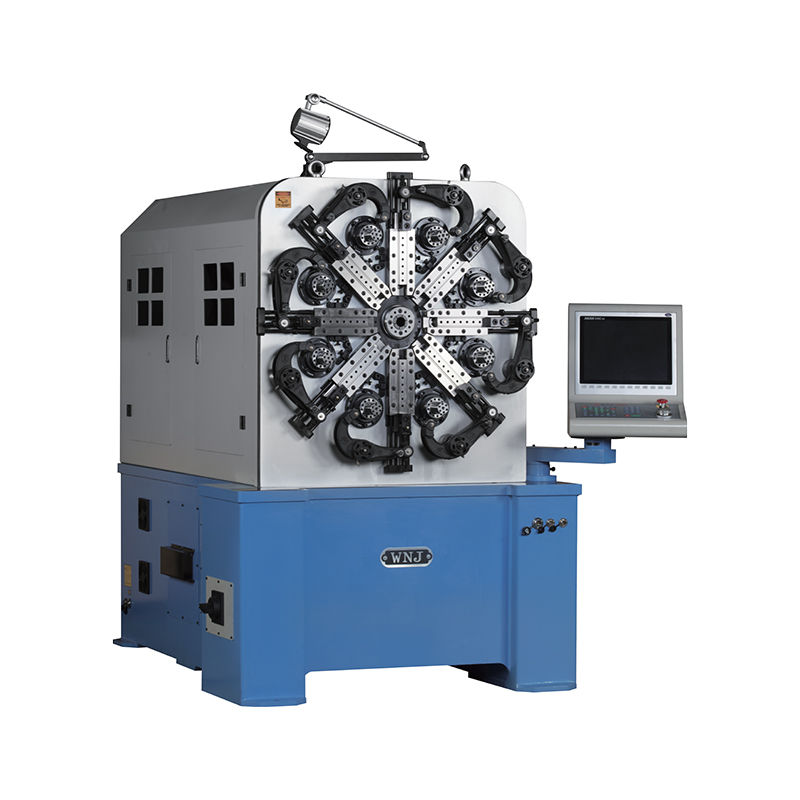 CNC-635Z 5-assige veervormmachine voor consistente maatnauwkeurigheid Deze vijfassige vormmachine levert de herhaalbaarheid die vereist is voor stoelveren voor auto's en soortgelijke precisieonderdelen. Het roterende draadaanvoermechanisme vereenvoudigt de installatie, terwijl de vijfassige bediening nauwe toleranties op het gebied van beenhoeken en diameters handhaaft. Bekijk Product → Daarom vragen fabrikanten in deze industrieën om proefonderdelen van eigen materiaal voordat ze een machine goedkeuren.
Vergelijk deze zeven factoren voordat u prijskaartjes vergelijkt. Een machine die 5 procent goedkoper is, kan 20 procent meer kosten aan gereedschap en stilstand als de specificatie niet overeenkomt met uw draaddiameter en tolerantie-eisen.
Deze punten worden in praktische details behandeld in onze gids over hoe u de juiste veermachine kiest . De samenvatting is eenvoudig: laat uw onderdelenfamilie de specificatie definiëren en gebruik vervolgens proefonderdelen om het echte gedrag te valideren voordat u ze aanschaft.
De nauwkeurigheid van een CNC-draadvormmachine is zowel het resultaat van de mechanische conditie als van de software. Schone geleidingen, uitgelijnde rollen en correct gespannen invoersystemen zorgen ervoor dat toleranties herhaalbaar zijn gedurende duizenden cycli. De dagelijkse routine is kort, maar het overslaan ervan leidt tot drift die pas bij de laatste inspectie zichtbaar wordt.
Operators moeten ook de normale geluids- en trillingskenmerken van de machine begrijpen. Ongebruikelijk geluid uit het invoergedeelte of een plotselinge verandering in de buighoek treedt meestal op vóór een volledige storing, en vroegtijdige actie voorkomt langere stilstand.
CNC-veermachine is een brede term die meestal zowel wikkelmachines als vormmachines omvat. In de praktijk is een veerspiraalmachine geoptimaliseerd voor spiraalveren, terwijl een draadvormmachine gebogen draadvormen, torsieveren, trekveren en andere niet-spiraalvormige geometrieën produceert. De meeste fabrieken gebruiken beide om het volledige productassortiment te dekken.
Veel voorkomende materialen zijn onder meer koolstofverenstaal, roestvrijstalen kwaliteiten zoals 302, 304 en 316, fosforbrons, berylliumkoper, aluminium en verschillende gecoate draden. De twee belangrijkste limieten zijn het draaddiameterbereik van de machine en de maximale treksterkte die het invoer- en richtsysteem aankan. Als u van plan bent hardgetrokken draad boven 2000 MPa te gebruiken, controleer dan vóór aankoop het materiaal van de richtrol en het drukbereik van de invoerrol.
Als de meeste onderdelen enkelvoudige clips en haken zijn, is een 3-assige machine voldoende. Torsieveren met offsetpoten profiteren van 5-assige bediening. Voor 3D-draadvormen met meerdere vlakken zijn doorgaans zes of meer assen nodig. Een praktische regel is om één niveau boven uw huidige gemiddelde complexiteit te kiezen, zodat u een breder scala aan taken kunt accepteren zonder een tweede machine te hoeven kopen.
Ja, binnen de perken. Drukveren met gesloten uiteinden en een kleine spoed zijn het sterke domein van een haspel, maar een draadvormmachine uitgerust met een steekgereedschap en doorn kan drukveren efficiënt produceren bij gematigde snelheden. Het is vooral aantrekkelijk in kleine batches waar de omsteltijd belangrijker is dan de maximale cyclussnelheid.
Voor een eenvoudige geometrieverandering binnen dezelfde draaddiameter duurt het aanpassen van het gereedschap doorgaans 15 tot 40 minuten, plus programmaselectie. Als de draaddiameter verandert, verandert u ook de geleidingen, invoerrollen en vormgereedschappen, wat bij de meeste machines gewoonlijk één tot twee uur duurt. Voor een door nokken aangedreven alternatief zouden nieuwe nokken moeten worden gesneden en getest, wat aanzienlijk langer duurt.
De praktische herhaalbaarheid ligt gewoonlijk in het bereik van plus of min 0,5 tot 1 graad voor buighoeken en plus of min 0,1 mm voor lengtes, afhankelijk van de draaddiameter, het terugveringsgedrag en de materiaalconsistentie. Bevestig deze cijfers altijd door een proefrit te maken met uw werkelijke draad, omdat het terugveren van materiaal de grootste invloed heeft op de uiteindelijke geometrie.
De juiste keuze hangt altijd af van uw onderdeelfamilie, niet van het typeplaatje van de machine. Als uw productmix gevarieerde draadvormen en veergeometrieën omvat, blijft een CNC-draadvormmachine het enige apparaat met het breedst bruikbare bereik. Controleer het aantal assen, controleer de dekking van de draaddiameter, bevestig het ondersteuningsnetwerk en vraag om proefonderdelen gemaakt van uw materiaal voordat u tekent. Dat proces duurt een paar dagen, maar het beschermt de machine-investering voor tien jaar of langer.
Mobiele QR-code